发表时间:2026-09-14浏览次数:
分为外观检测、表面粗糙度检测、尺寸公差检测、表面性能检测、洁净度检测五大类,根据产品用途(普通外观件 / 精密结构件 / 食品医疗流体件)选择对应的检测项目。
一、外观目视检测(全检项目)
光源要求:40W 白色冷光源,距离工件 300mm,多角度观察;镜面件可倾斜反光检查。检测内容:
划痕:不允许存在深划痕、交叉划痕;细发丝划痕按图纸允收标准判定。电解抛光件不允许有原始机加工深刀纹。
缺陷:麻点、针孔、黑点、橘皮、鼓包、凹陷、抛光花斑、色差、烧焦发黑。
毛刺、尖角:边缘、孔口、螺纹根部无毛刺、锐边。
纹理一致性:拉丝件纹理方向统一、无断丝;镜面反光均匀,无波浪变形。
焊斑、残留:无抛光膏、磨料残渣、油污、水印。
判定:可制定限度样板,限度样板作为对比基准,目视比对。

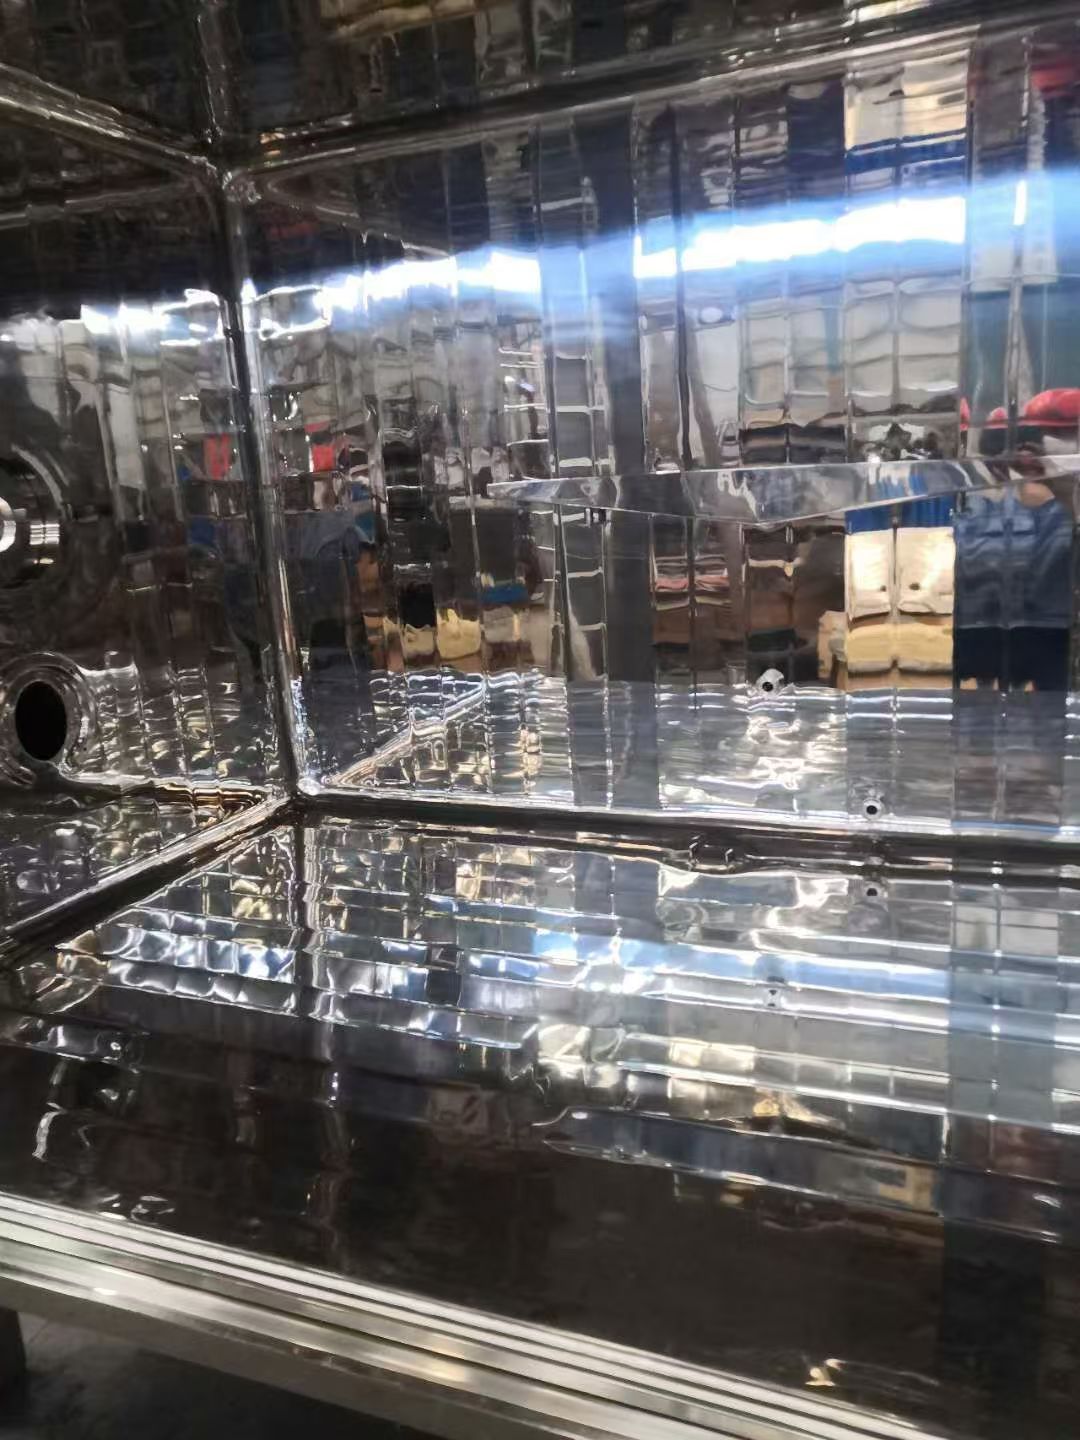
金弘发电解抛光加工+镜面抛光
二、表面粗糙度 Ra(核心量化指标,抽检)
检测工具
便携式表面粗糙度仪(触针式,最常用);高端镜面可用光学轮廓仪(非接触,适合 Ra<0.05μm 镜面 8K)
⚠️触针式测极低 Ra 镜面,容易划伤抛光面,优先光学轮廓仪。
常用指标参考
普通精抛:Ra 0.2~0.4 μm
精细镜面:Ra ≤0.05 μm(8K 镜面)
电解抛光 EP:Ra 0.05~0.1 μm
拉丝 HL:Ra 0.1~0.3 μm
取样要点
1.测量位置:产品图纸指定区域;避开边角、孔口;每个零件至少测 2~3 处。
2.注意:粗糙度只能反映微观高低,不能替代目视检查,同样 Ra 也可能存在肉眼可见划痕。

三、尺寸与形位公差检测(精密件必检)
机械抛光会去除金属材料,电解抛光仅去除极薄表层(2~5μm),精密五金必须复检:
1.尺寸:卡尺、千分尺、三坐标 CMM;重点检测壁厚、外径、槽深。
2.形位公差:平面度、圆度、同轴度;薄壁件重点检查抛光后是否变形。
3.螺纹:螺纹通止规检测,磁力研磨 / 电解抛光一般不会破坏牙型;机械抛光容易磨伤螺纹,需要重点管控。
重点提醒:机械抛光材料去除量可达几丝到十几丝,有公差要求的精密件,必须预留抛光余量。
四、表面耐腐蚀性能检测(抛光 + 钝化后,抽检)
抛光后的 304 如果钝化不到位,很容易出现浮锈。
1、盐雾测试 NSS 中性盐雾(最常用)条件:5% NaCl,35℃;常规要求:304 抛光钝化件,中性盐雾≥48h/72h 无红锈(按图纸要求);
注意:盐雾出现黑点不一定是红锈,要区分点蚀与表面残留。
2、铜硫酸盐测试(快速钝化膜检测) 快速检验钝化膜是否完整,适合批量筛查,看是否有铜析出。
3、湿纸巾测试 / 指纹测试:模拟手汗,放置一段时间观察是否产生手印、锈斑。
五、表面洁净度检测(EP 电解抛光件,医疗 / 流体 / 半导体五金)
针对食品、医疗、真空、流体零件:
1.油污、有机物:酒精擦拭,白棉布无污渍;或紫外荧光测油。
2.颗粒残留:超声波清洗后,检测清洗液颗粒度,检查磨料微粉残留。
3.表面膜层:可使用 XPS 检测铬 / 铁比值,电解抛光钝化膜 Cr/Fe 越高,耐蚀越好。
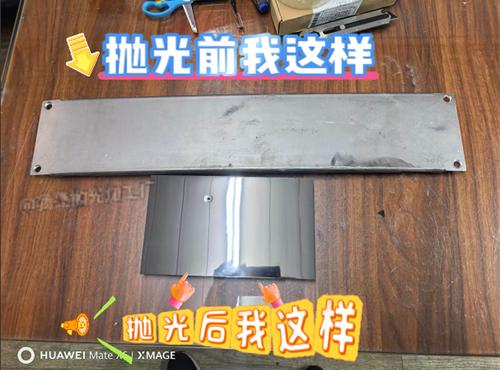
六、专项检测项目(按需选用)
1.反光率检测:镜面件,光泽度仪(60° 光泽),量化亮度,用于外观件验收。
2.应力检测:精密薄壁件,可做腐蚀点测试,检查抛光是否引入残余应力(机械抛光容易有应力;电解抛光无应力)。
3.膜厚检测:电解抛光钝化膜厚度,一般几十纳米,用椭偏仪。
七、推荐验收抽检方案参考
外观:100% 全检
粗糙度、光泽度:按 AQL 抽样,一般 AQL0.65 或 AQL1.0
尺寸公差:首件必检,批量抽检;关键尺寸全检
盐雾、钝化膜:每批次抽 1~2 件做型式试验
八、常见检测误区
❌只看 Ra 合格就认为抛光合格:Ra 合格,表面依然可能有肉眼长划痕。
❌电解抛光可以修正大尺寸误差:EP 只能溶掉微米级表层,原始刀痕很深的无法去除。
❌抛光完就防锈:抛光后不做钝化,304 依然容易浮锈。
❌触针粗糙度仪反复多次测镜面:触针会划伤镜面表面。
下一篇:暂无