发表时间:2026-09-24浏览次数:
不锈钢焊道镜面抛光处理是通过多道工序消除焊缝的焊痕、氧化层与凹凸缺陷,最终使焊缝区域与周边母材表面粗糙度一致,达到高光亮镜面效果的精密工艺,广泛适配食品、医药、化工等对卫生级要求较高的不锈钢设备场景。
一、主流处理工艺
1、机械抛光:从400目到3000目砂纸逐级打磨焊缝,搭配角磨机纤维轮、羊毛轮与金属抛光膏手工精抛,适合局部焊缝快速处理,基础加工价10-25元/㎡,复杂焊缝需加收15%-30%工时费 。
2、化学抛光:将预处理后的工件浸入专用抛光液,10-25秒即可溶解焊缝表面微观凸起,之后完成钝化、水洗烘干,适合201、4系列不锈钢复杂焊缝,不适用于304材质 。
3、电解抛光:采用环保型磷酸-硫酸电解液,在50-75℃、6-15A/dm²电流密度下处理3-5分钟,可将焊缝区域粗糙度降至Ra≤0.2μm以下,完全匹配卫生级镜面要求,能耗较传统工艺降低50%,成本减少30%以上 。

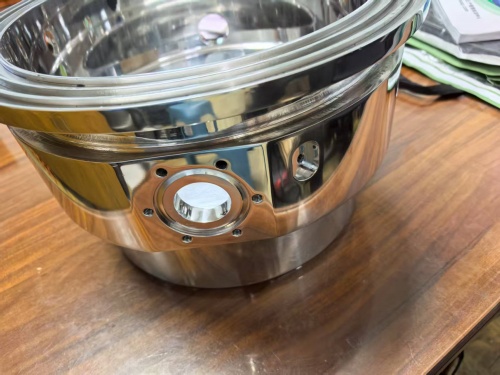
金弘发焊缝抛光案例
二、标准工艺流程
1.预处理:清除焊缝表面焊渣、油污与深色氧化层,可配合酸洗快速去除厚氧化皮。
2.粗磨:用低目数磨料打磨焊缝余高,消除明显焊痕,使焊缝与母材基本齐平。
3.中精磨:逐级更换高目数磨料,逐步消除打磨纹理,将表面平整度提升至接近镜面状态。
4.镜面终抛:采用机械精抛或电解抛光,让焊缝区域与母材光泽完全统一,实现全表面镜面效果。
5.后处理:完成钝化、三道逆流清洗与烘干,恢复不锈钢表面耐腐蚀钝化膜,避免后续返锈 。
三、关键质量控制要点
1、核心指标:卫生级场景要求焊缝抛光后Ra≤0.4μm,高洁净易结垢工况需达到Ra≤0.2μm,无肉眼可见划痕、凹点与焊痕残留 。
2、材质适配:316L等高钼不锈钢焊缝抛光难度更高,加工费用需上浮30%-50%,需调整电解抛光参数适配材质特性 。
3、合规要求:食品医药行业的焊缝抛光后需通过SGS检测,完全符合FDA与欧盟卫生标准,无抛光剂残留风险 。
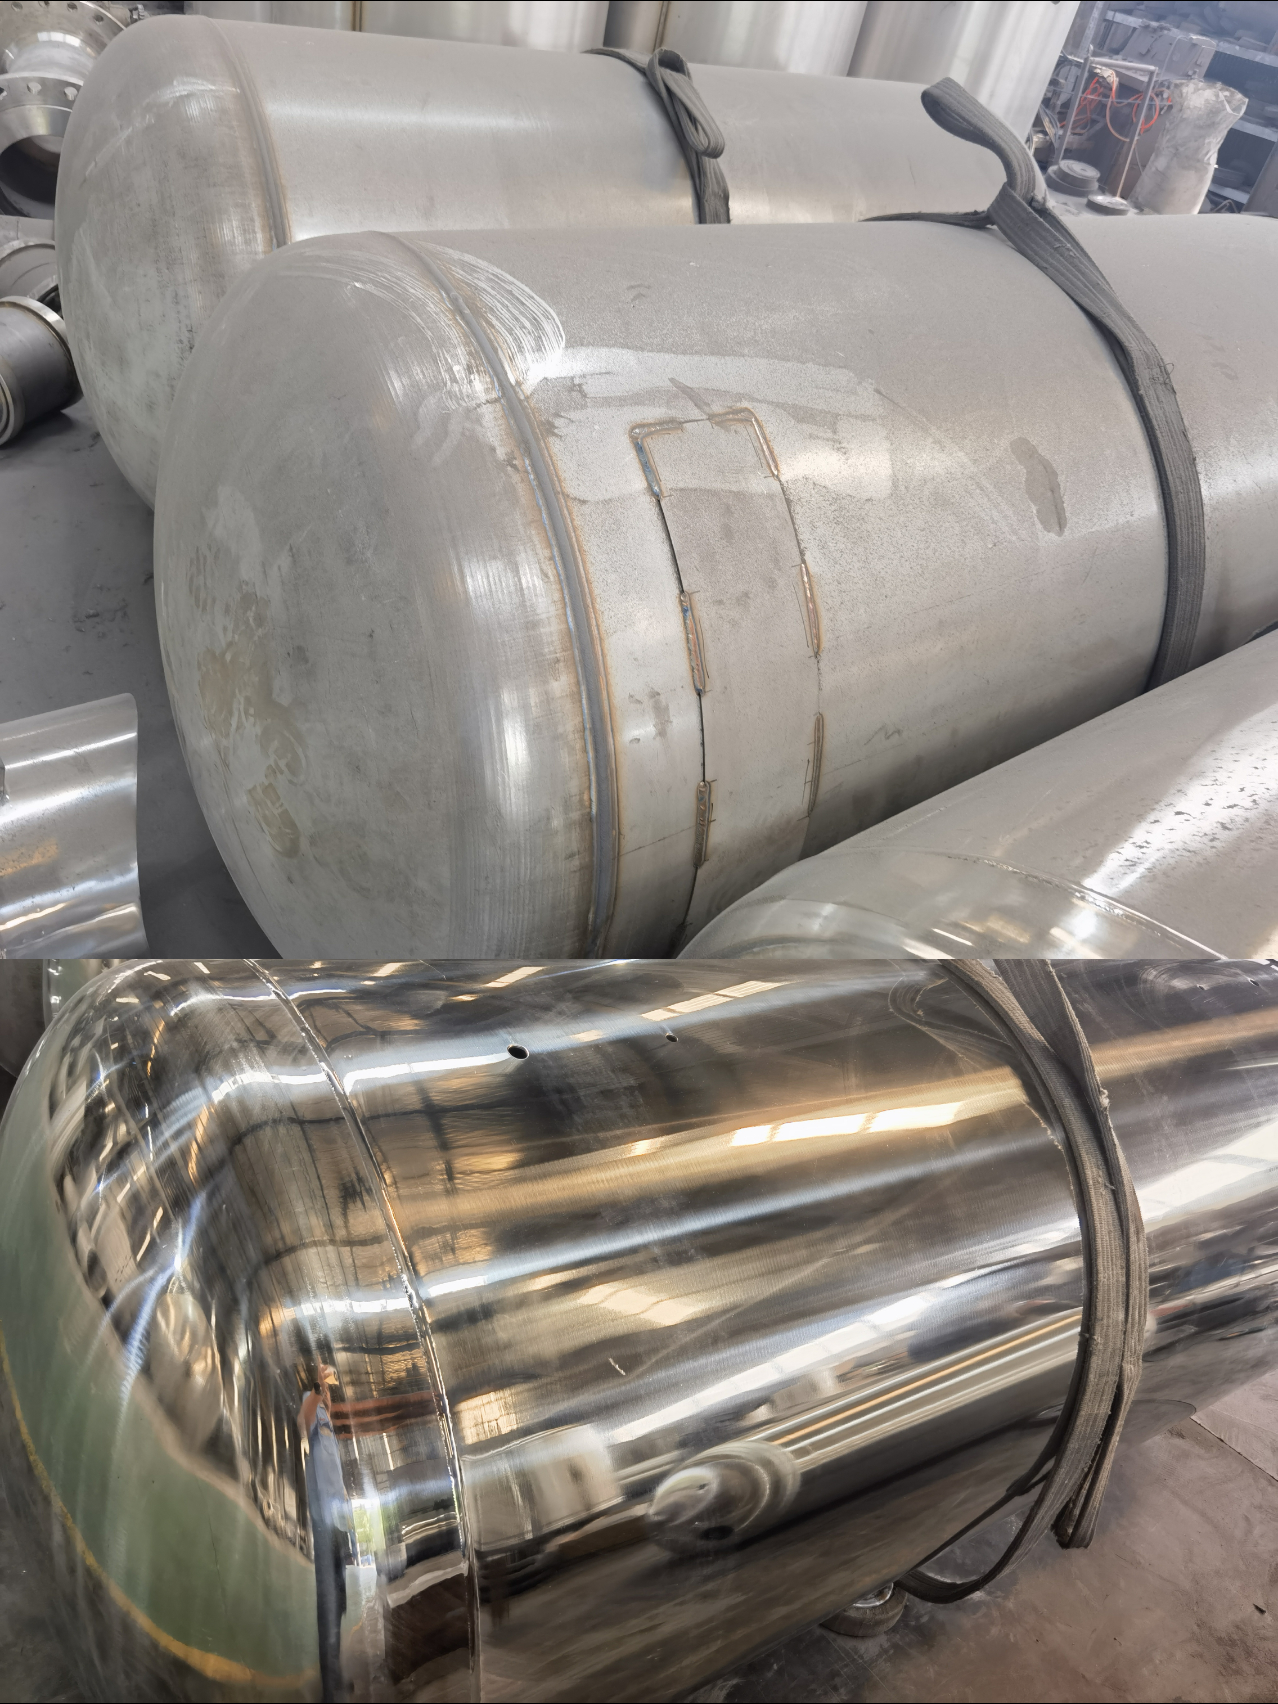
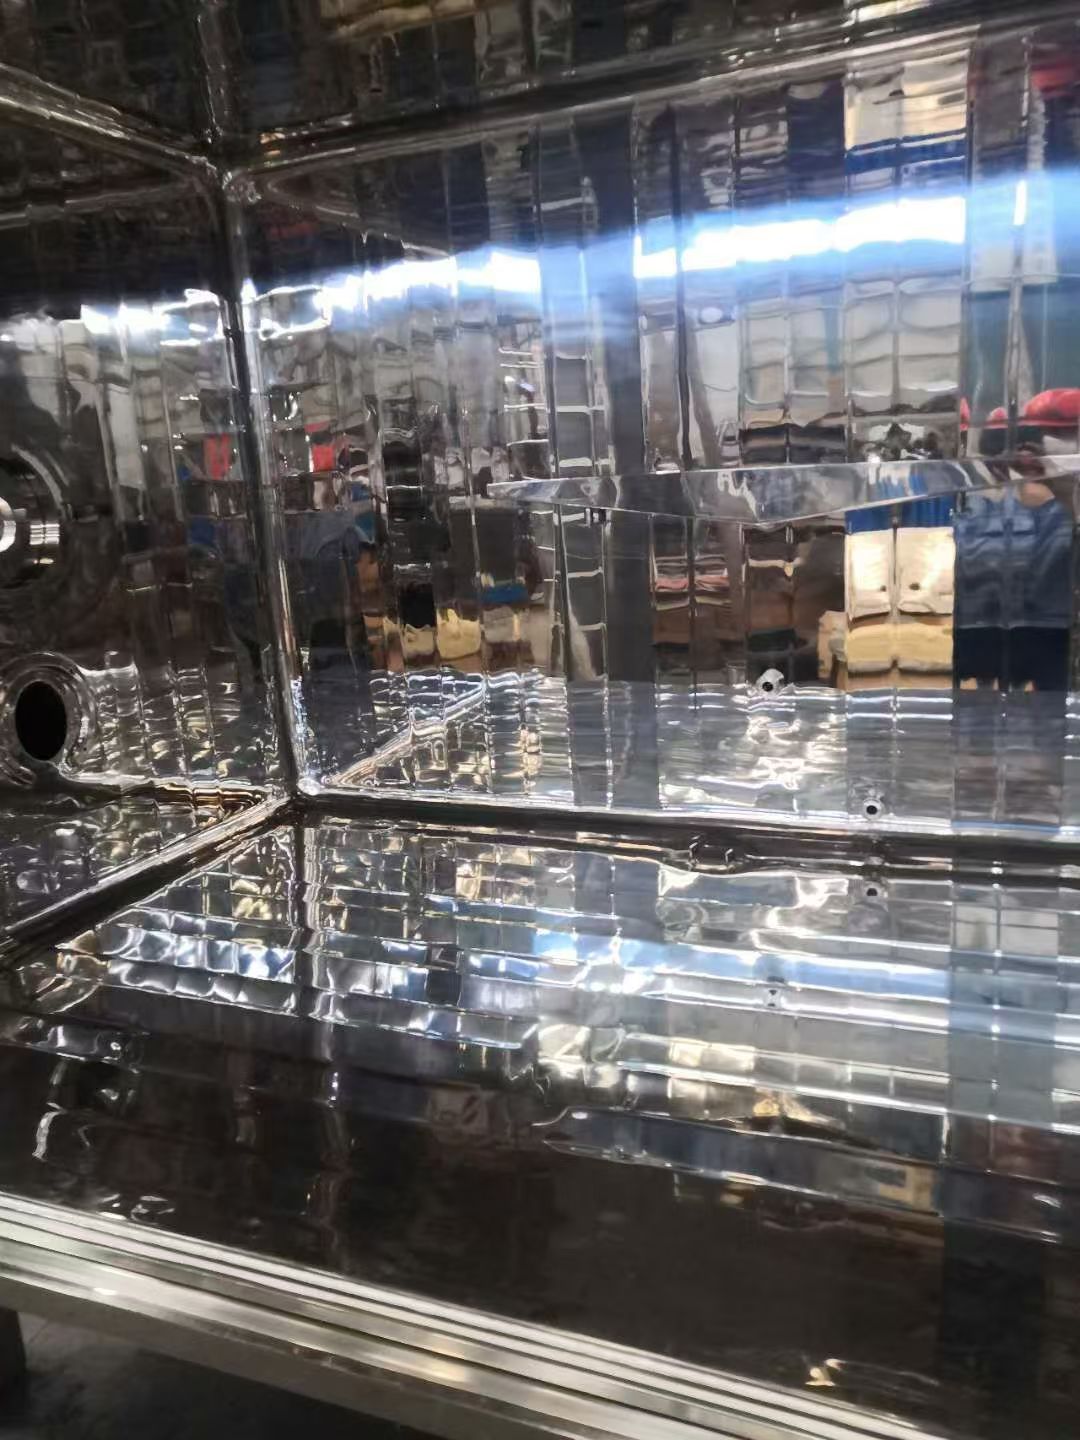
金弘发焊缝处理
四、 江浙沪地区参考价格
1、普通机械打磨焊缝:12-25元/㎡,适合低要求装饰类工件。
2、化学抛光焊缝:8-20元/㎡,适合批量201不锈钢工件快速处理。
3、电解抛光镜面焊缝:30-100元/件(小件),大面积工件约25-45元/㎡,1000㎡以上大型工程可享批量优惠至10-18元/㎡ 。