发表时间:2026-09-24浏览次数:
不锈钢焊道镜面抛光的单条焊缝处理时长,核心取决于选用的工艺类型,常规场景下单条1米长的不锈钢焊缝完整镜面抛光总耗时在10分钟~1小时区间,复杂工况下会进一步延长。
一、不同工艺单条焊缝耗时
1.机械抛光:普通平直焊缝,粗磨+中精磨+镜面终抛全流程约30~45分钟/米;带死角、异形位置的焊缝,手工逐段处理耗时可达1小时以上/米。
2.化学抛光:预处理除油后浸入专用抛光液,核心抛光工序仅需10~25秒,加上后续钝化、水洗烘干全流程,单条焊缝整体耗时约10~15分钟,仅适配201、4系列不锈钢。
3.电解抛光:常规平板、直管类简单焊缝,核心抛光工序3~5分钟,全流程含前处理、后清洗约10~15分钟/米;管件、异形件的复杂焊缝,需分区域均匀通电,总耗时延长至15~30分钟/米。
二、影响总时长的关键因素
1.材质差异:316L等高钼不锈钢焊缝抛光难度更高,相同光洁度要求下,耗时比普通304焊缝增加30%~50%;马氏体不锈钢因硬度更高,抛光时长也会明显长于奥氏体不锈钢。
2.光洁度要求:普通装饰级镜面焊缝耗时仅为卫生级Ra≤0.4μm焊缝的60%;若要求达到Ra≤0.2μm的超洁净镜面,需叠加机械精抛+电解抛光组合工艺,总耗时会翻倍。
3.批量规模:批量工件的多条焊缝可同步进行前处理、槽体抛光工序,整体单条焊缝平均耗时可压缩至小批量手工处理的1/3~1/2,大幅提升加工效率。

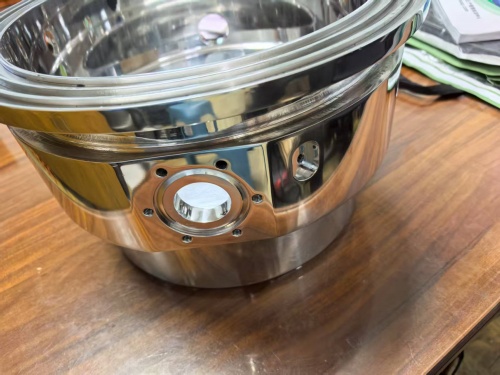
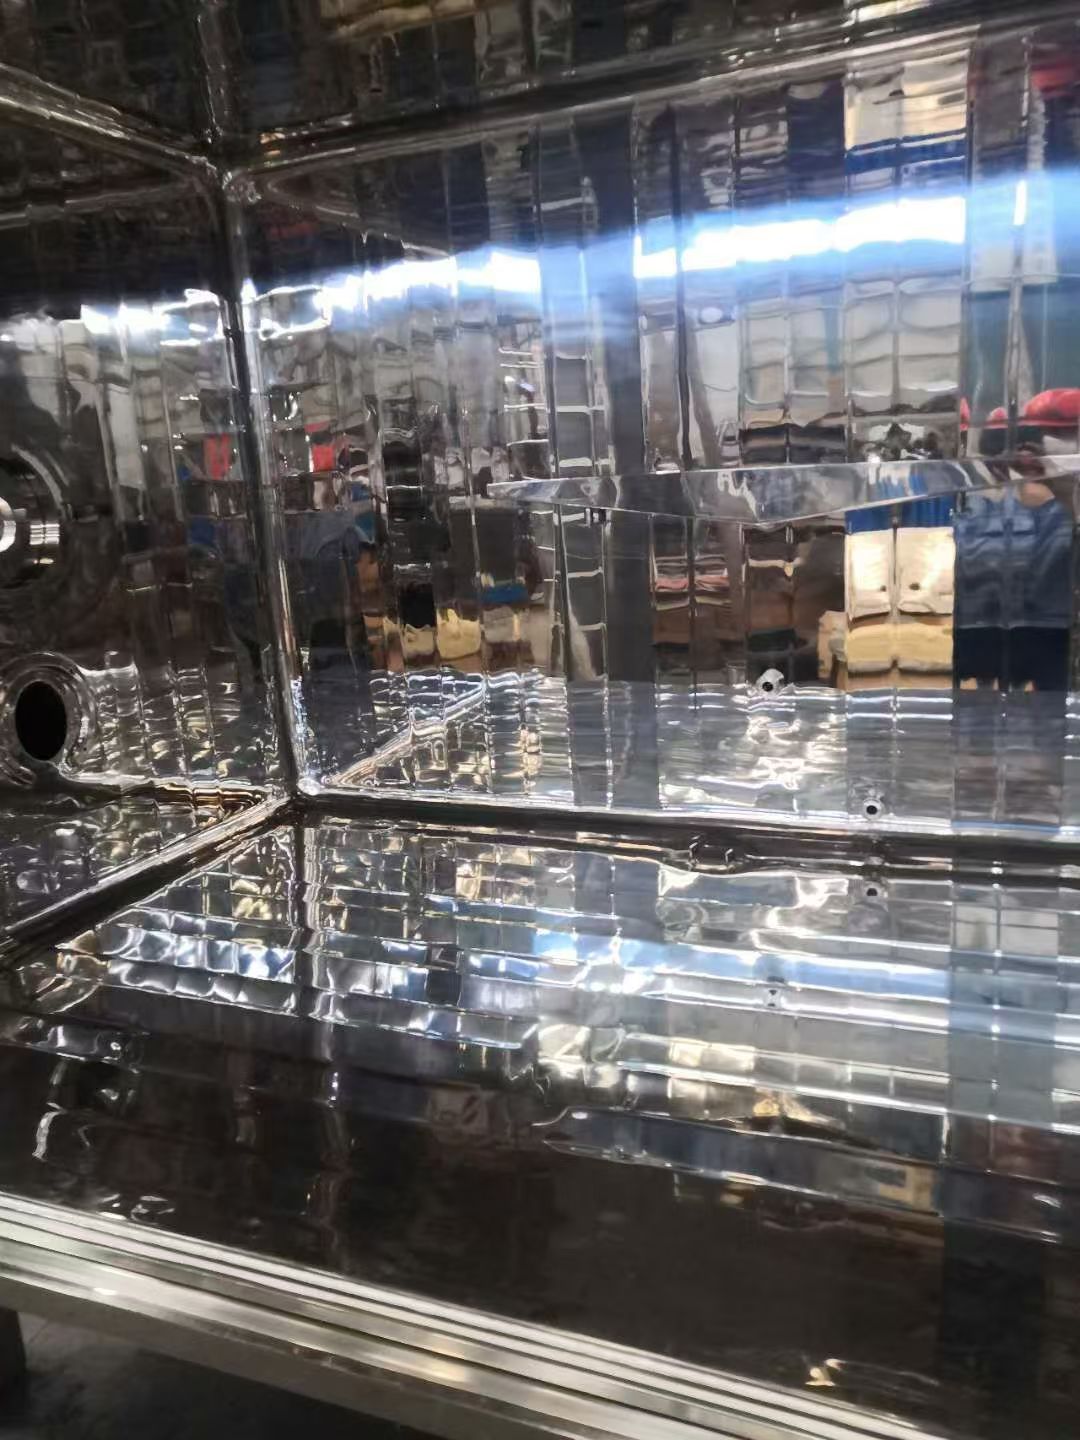
金弘发焊缝处理案例